
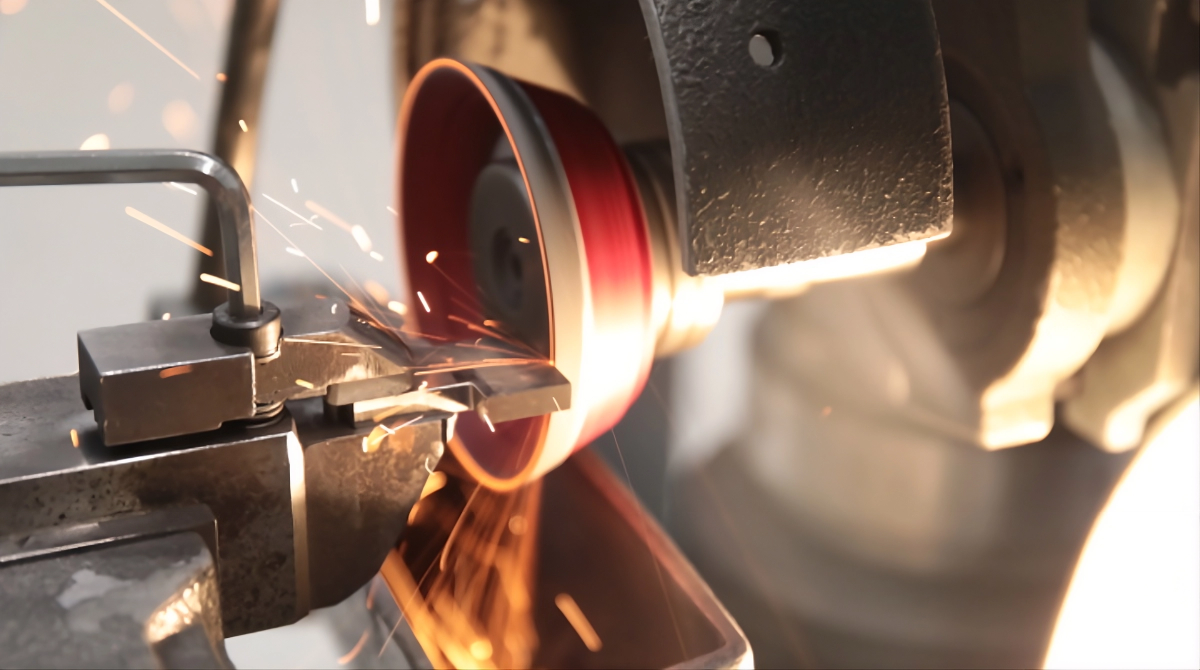
La scelta tra riaffilare e sostituire un utensile non dipende dal numero di volte che è già passato in affilatura, ma da segnali di usura misurabili: finitura superficiale, potenza assorbita dal mandrino, bave sul pezzo, rumorosità del taglio. Finché la geometria residua consente di ripristinare un tagliente efficace, la riaffilatura è la scelta più economica. Quando il margine di materiale non basta più o la geometria è compromessa, insistere significa lavorare peggio spendendo di più.
Perché la riaffilatura non è solo manutenzione
Un utensile che taglia con un profilo consumato produce pezzi meno precisi e richiede più forza di taglio: scalda di più e trasferisce quello stress alla macchina e al processo. Un tagliente affilato correttamente lavora con meno forza, produce superfici più pulite e si consuma più lentamente rispetto a uno tenuto in servizio oltre il limite (servizio di affilatura utensili a Brescia). La riaffilatura tempestiva è quindi una leva sul costo per pezzo lavorato: prolunga la vita utile dell’utensile e riduce gli scarti dovuti a finiture fuori tolleranza.
I segnali che indicano quando riaffilare
In produzione, il momento giusto per mandare un utensile in affilatura si riconosce da alcuni indicatori concreti, non da un calendario fisso:
- Finitura superficiale in peggioramento: rigature, rugosità in aumento a parità di parametri di taglio
- Potenza assorbita dal mandrino in crescita: segnale che l’utensile sta tagliando “a fatica”
- Bave eccessive sui bordi del pezzo lavorato
- Rumorosità anomala durante la lavorazione
- Errore dimensionale crescente sul pezzo, dovuto all’usura dei margini di taglio
Aspettare che uno di questi segnali diventi evidente sul pezzo finito, anziché intervenire prima, è la ragione più comune per cui un utensile arriva in affilatura con un margine di recupero già ridotto.
Quando conviene riaffilare
La riaffilatura è la scelta corretta quando il tagliente ha ancora geometria sufficiente per essere ripristinato senza alterare le quote funzionali dell’utensile: angoli di spoglia, diametro utile, profilo. Vale in particolare per frese, brocce, punte speciali, troncatori a lama HSS e utensili saldobrasati, dove il costo di un utensile nuovo su misura è significativo e la riaffilatura recupera un investimento già fatto. IPM esegue riaffilatura sia dei propri utensili sia di utensili prodotti da altri costruttori, quando la geometria richiesta rientra nelle capacità delle affilatrici disponibili.
Quando conviene sostituire
Ci sono situazioni in cui riaffilare non è più la scelta giusta, indipendentemente dal costo apparente più basso: quando il margine di materiale residuo non è sufficiente a ripristinare l’angolo di spoglia corretto, quando la geometria ha subito danni localizzati (scheggiature profonde, microfratture sul tagliente) o quando il diametro utile è sceso sotto la tolleranza richiesta dal disegno del pezzo. In questi casi, forzare un’ulteriore riaffilatura produce un utensile che lavora fuori specifica: a rimetterci è la qualità del pezzo finito, non solo il costo dell’intervento.
Bilanciatura dopo l’affilatura: perché non è un passaggio opzionale
Ogni intervento di affilatura rimuove materiale dal tagliente, e anche una rimozione asimmetrica minima può alterare l’equilibrio di un utensile rotativo. Su utensili che lavorano ad alta velocità di rotazione, uno squilibrio residuo genera vibrazioni che peggiorano la finitura superficiale, accelerano l’usura dei cuscinetti del mandrino e riducono ulteriormente la vita utile dell’utensile appena riaffilato. La norma tecnica di riferimento per il bilanciamento dei rotori rigidi, ISO 21940-11, definisce le procedure e le tolleranze di squilibrio ammissibili in funzione del tipo di rotore e delle condizioni di impiego, con gradi di qualità che vanno dal più fine al più ampio a seconda dell’applicazione (UNI ISO 21940-11:2017). Per questo IPM esegue la bilanciatura con macchina HAIMER su tutti gli utensili rotativi prima della riconsegna, come passaggio sistematico e non su richiesta.
Verifica dimensionale su richiesta
Riaffilare un utensile senza verificarne il profilo finale significa fidarsi a occhio di un dato che invece si misura. Su richiesta, il profilo dell’utensile riaffilato da IPM viene controllato con la macchina di misura a coordinate (CMM), in sala metrologica a temperatura costante: un controllo che conferma se la geometria ripristinata rientra effettivamente nelle tolleranze richieste, invece di scoprirlo al primo pezzo lavorato in produzione. Per commesse con tolleranze critiche o pezzi destinati a controlli qualità stringenti, vale la pena richiederlo esplicitamente al momento dell’ordine.
Riaffilatura di utensili di altri produttori
Non sempre l’utensile da riaffilare è stato prodotto da chi lo riaffila. IPM tratta anche utensili di altri costruttori, purché la geometria rientri nelle capacità delle affilatrici disponibili in officina: affilatrici universali per frese, brocce e geometrie complesse, e attrezzature dedicate agli utensili di grande dimensione. Per un reparto acquisti, questo significa poter centralizzare la manutenzione degli utensili da taglio anche quando i fornitori di origine sono diversi, senza dover gestire più interlocutori per lo stesso tipo di intervento.
Affilatura a Brescia: il servizio IPM
IPM esegue affilatura e riaffilatura presso la sede di Cazzago San Martino, in provincia di Brescia, con ritiro organizzabile in zona e spedizioni per il resto del Nord Italia. Il servizio copre frese, brocce, punte speciali, troncatori e saldobrasati, con bilanciatura HAIMER su tutti gli utensili rotativi prima della riconsegna e verifica CMM disponibile su richiesta. Per chi produce in serie o lavora su commesse ripetitive, avere un unico riferimento per affilatura, controllo dimensionale e, quando serve, produzione ex novo dell’utensile riduce i tempi di fermo macchina legati alla sostituzione degli utensili di taglio.
Domande frequenti
Quando un utensile non è più riaffilabile?
Quando il margine di materiale residuo non consente più di ripristinare l’angolo di spoglia e il profilo corretti, oppure quando il tagliente presenta danni localizzati come scheggiature profonde. In questi casi la sostituzione è la scelta più sicura per la qualità del pezzo lavorato.
Cosa succede se un utensile non viene bilanciato dopo l’affilatura?
Uno squilibrio residuo, anche minimo, genera vibrazioni che peggiorano la finitura del pezzo e accelerano l’usura di mandrino e cuscinetti, riducendo di fatto il beneficio della riaffilatura appena eseguita.
IPM riaffila anche utensili non prodotti internamente?
Sì, a condizione che la geometria dell’utensile rientri nelle capacità delle affilatrici disponibili in officina.
Come si verifica che un utensile riaffilato rispetti le tolleranze richieste?
Con il controllo del profilo alla macchina di misura a coordinate (CMM), disponibile su richiesta ed eseguito in sala metrologica a temperatura costante.