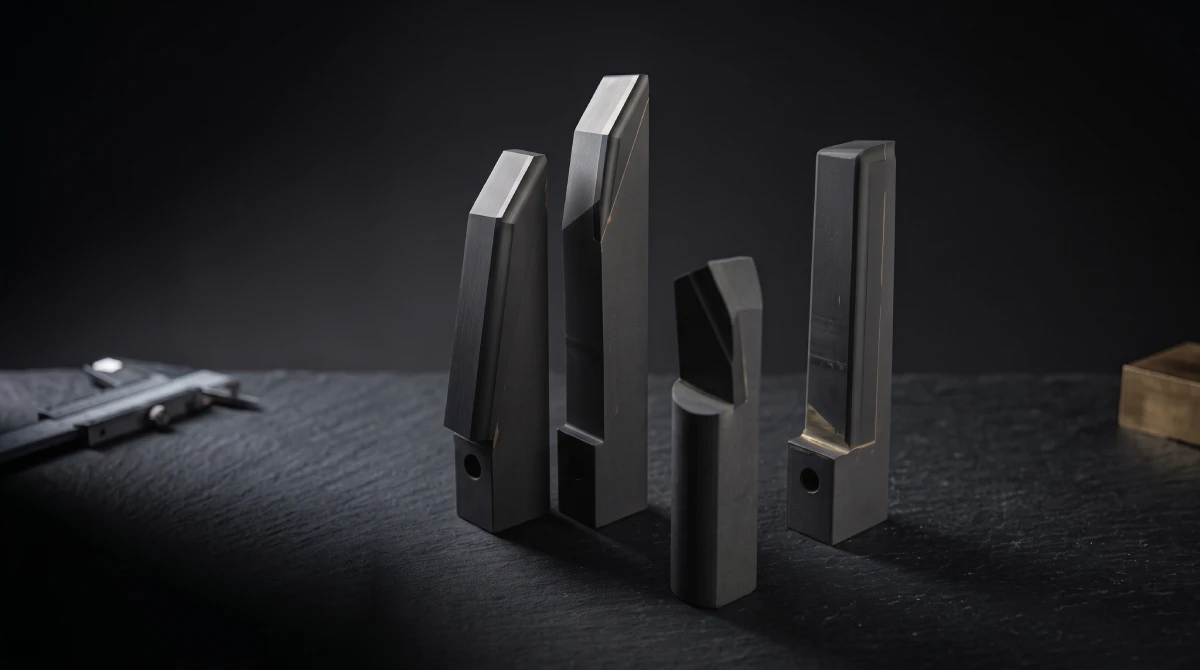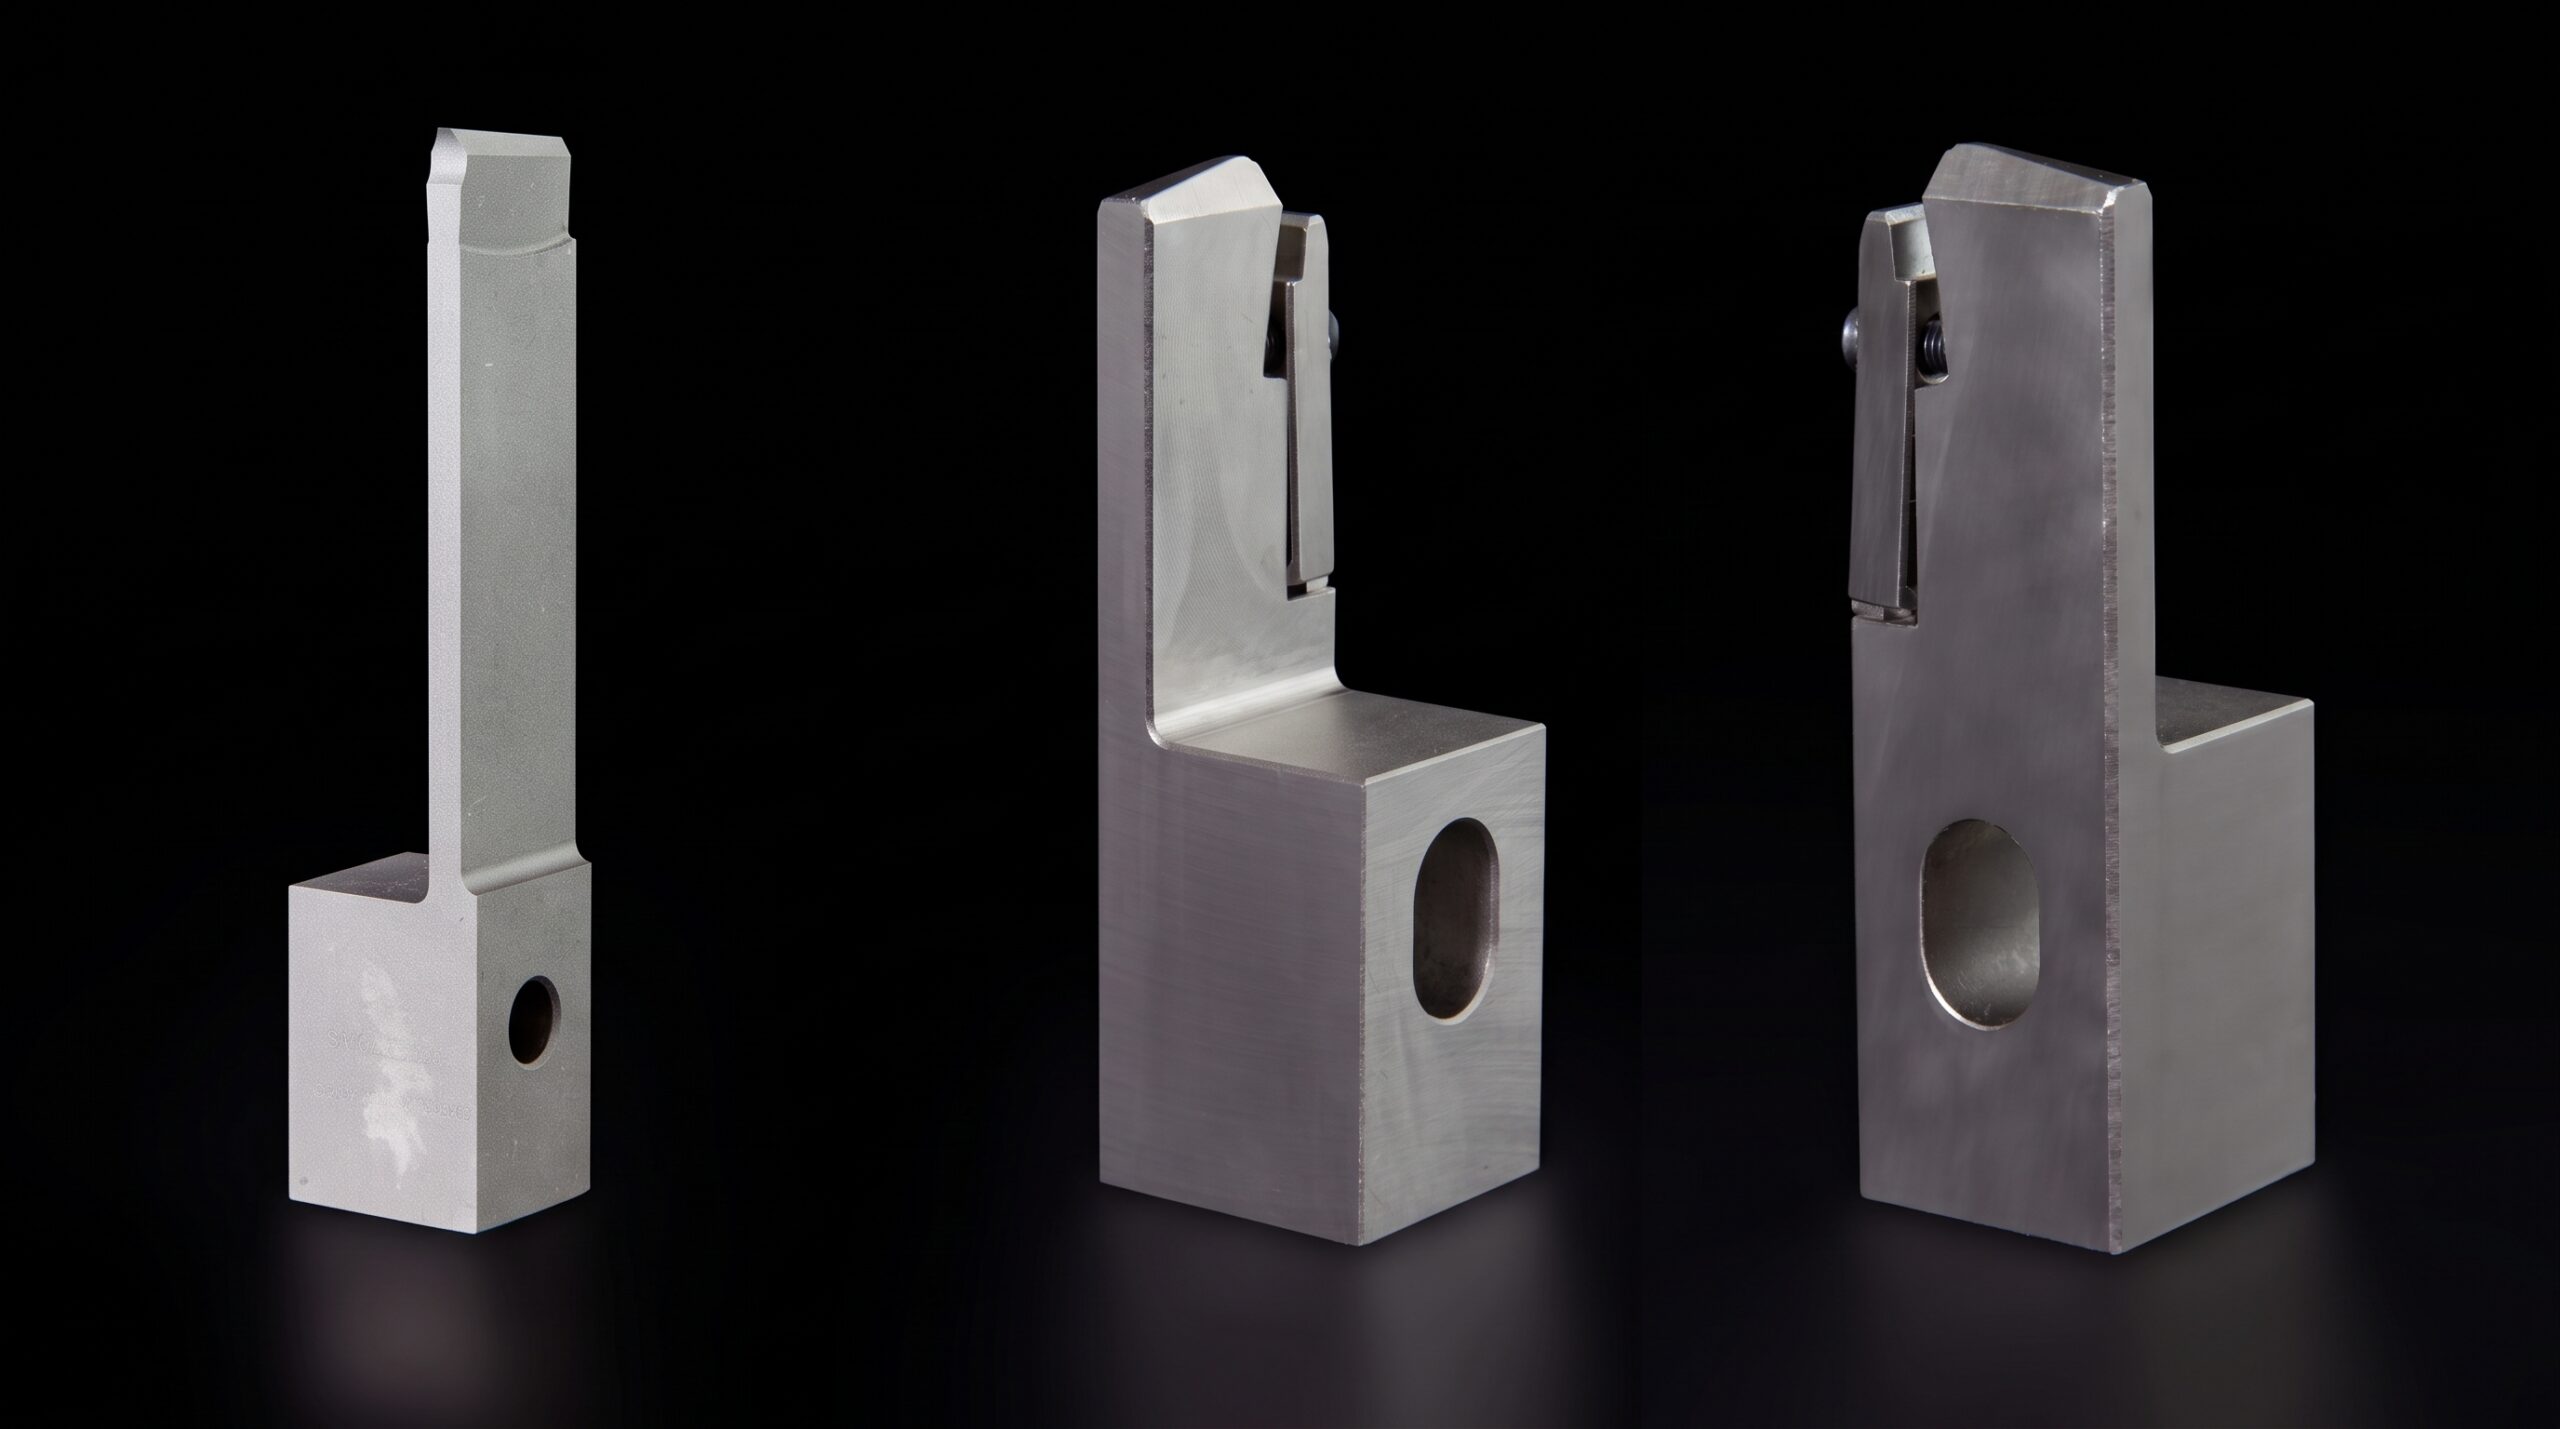
Il troncatore a lama in acciaio superrapido (HSS) è l’utensile che separa il pezzo finito dalla barra al tornio, su torni automatici e su torni CNC con torretta portautensili. La scelta del grado HSS, della geometria e del rivestimento cambia in base al materiale della barra, alla sezione da tagliare e al ciclo di produzione. Questa guida ripercorre come funziona un troncatore a lama, quando conviene l’M35 rispetto all’M42, come si realizza un profilo su disegno e quando ha senso riaffilare invece di sostituire.
Cos’è la troncatura e dove avviene
La troncatura è l’operazione con cui un utensile, avanzando trasversalmente rispetto all’asse della barra in rotazione, separa il pezzo lavorato dal materiale grezzo. Avviene sia su torni tradizionali sia su torni CNC, spesso in cicli con alimentatore di barra: il pezzo viene completato dalle altre lavorazioni di tornitura e poi troncato per essere liberato dalla barra madre.
Nei torni automatici il ciclo è gestito senza intervento manuale: serraggio del pezzo, avvicinamento dell’utensile, avanzamento e arresto della corsa di lavoro, avanzamento della barra per il pezzo successivo si susseguono in automatico. Sui torni CNC con torretta portautensili, il troncatore è uno degli utensili montati insieme a sgrossatura, finitura e filettatura: la torretta permette di passare da un’operazione all’altra nello stesso ciclo, senza smontare il pezzo.
Anatomia del troncatore a lama
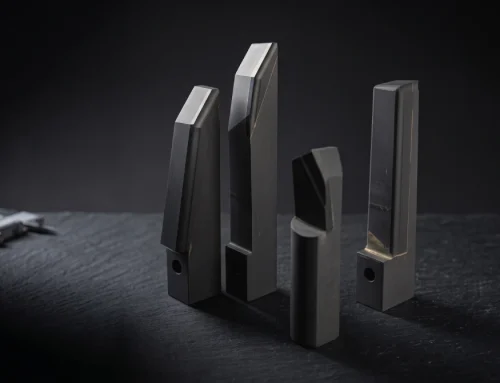
Il troncatore a lama è costituito da un corpo sottile che porta il tagliente sul fronte di avanzamento. La geometria del tagliente, la larghezza della lama e gli angoli di spoglia determinano come il materiale viene asportato e come si forma il truciolo durante il taglio trasversale. Su profili con rompitruciolo integrato, la geometria aiuta a spezzare il truciolo in segmenti più gestibili, riducendo il rischio che si attorcigli nella zona di taglio.
Gli angoli di spoglia superiore e laterale regolano l’angolo con cui il tagliente entra nel materiale: una spoglia più aperta favorisce l’asportazione su materiali teneri, mentre su acciai più duri serve un profilo più robusto, meno esposto a scheggiature del filo tagliente. Il profilo della punta del troncatore, infine, incide sulla forma del residuo lasciato sul pezzo tranciato e su quello che resta sulla barra: una geometria di punta ben studiata riduce il codolo residuo da rifilare in un’operazione successiva.
Questi sono concetti generali di tecnica applicabili a qualunque troncatore a lama; le dimensioni esatte di lama, spessore e angoli dipendono dal profilo specifico realizzato per la macchina e per il materiale in lavorazione.
HSS M35 e M42: perché il cobalto fa la differenza
L’HSS (high speed steel, acciaio superrapido) è il materiale storicamente usato per gli utensili da taglio come frese, utensili da tornio e punte. Non tutti gli HSS contengono cobalto: nei gradi al cobalto come M35 e M42, la presenza di cobalto in lega aumenta la durezza a caldo e la resistenza all’usura del tagliente durante il taglio.
Nei troncatori a lama IP Meccanica, i due gradi disponibili seguono questa logica: l’M35, con il 5% di cobalto, è indicato per acciai da costruzione e materiali di media durezza; l’M42, con l’8% di cobalto, è la scelta per acciai legati, inox e leghe più impegnative, dove la durezza a caldo del tagliente conta di più durante il ciclo di taglio. La differenza tra i due gradi sta quindi nella composizione dell’acciaio, con il cobalto come elemento più riconoscibile, e nella resistenza a caldo che ne deriva, non nella forma del profilo.
Profili standard e geometrie su disegno
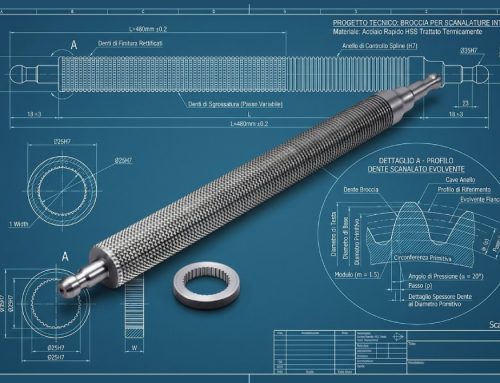
Accanto ai profili di impiego più diffuso, IP Meccanica realizza troncatori con geometrie speciali su disegno, quando il profilo standard non copre l’esigenza specifica di macchina o di materiale. Il percorso segue lo stesso ufficio tecnico interno che gestisce gli altri utensili speciali: si parte da una specifica in PDF, DXF, STEP, IGES oppure da una descrizione tecnica del profilo richiesto, si passa all’analisi di fattibilità su materiali e tolleranze, quindi alla produzione. Il lavoro è possibile anche senza un disegno finito, partendo da una specifica descrittiva.
Barre tonde, quadre, esagonali: cosa cambia
La sezione della barra influenza direttamente come il tagliente entra in presa durante la troncatura. Su una barra tonda il tagliente lavora con un ingaggio progressivo e continuo lungo la rotazione; su barre quadre ed esagonali l’ingaggio è discontinuo, con impatti periodici agli spigoli che sollecitano il tagliente in modo diverso rispetto a una sezione circolare. IP Meccanica produce troncatori per la troncatura di barre tonde, quadre ed esagonali, con il profilo definito in funzione della sezione e della macchina su cui l’utensile monta.
Materiali lavorati: inox, duplex, leghe di alluminio
Il comportamento al taglio cambia molto in base al materiale della barra. Gli acciai inox e duplex tendono a incrudire durante la lavorazione e sollecitano maggiormente il tagliente rispetto a un acciaio da costruzione comune. Le leghe di alluminio richiedono invece un’attenzione particolare alla gestione del truciolo, per evitare che si accumuli o intasi la zona di taglio. In entrambi i casi la scelta del grado HSS, della geometria e del rivestimento va fatta considerando il materiale specifico in lavorazione, non solo la sezione della barra.
Quando in produzione entra un mix di materiali, con lotti di inox o duplex alternati a lotti di acciaio da costruzione, la geometria e il grado HSS più adatti a un materiale non sono necessariamente gli stessi più adatti all’altro: un profilo pensato per un materiale che incrudisce come l’inox non va scelto sulla base della sola sezione della barra, ma insieme al materiale prevalente del lotto. Per questo, in produzioni non seriali o con mix di materiali variabile, la valutazione del profilo più adatto va fatta caso per caso con l’ufficio tecnico, considerando insieme sezione, materiale e ciclo di lavoro.
Rivestimenti: TiCN, TiN e le soluzioni avanzate
Sul rivestimento, la gamma standard prevede TiCN e TiN; per condizioni più severe sono disponibili rivestimenti avanzati a base silicio, CrAl e TiAl, oltre a soluzioni personalizzate su richiesta. Il rivestimento non sostituisce la scelta del grado di acciaio: si sceglie insieme al materiale base del troncatore, in funzione di cosa entra in lavorazione e del regime di taglio previsto.
Problemi tipici in troncatura
Vibrazioni, bave sul trancio, truciolo che non si spezza correttamente e usura precoce del tagliente sono i problemi più comuni in troncatura. La geometria del troncatore contribuisce, insieme alla macchina e ai parametri di lavoro, a tre risultati misurabili in uscita dal taglio: la finitura superficiale del trancio, la precisione della lunghezza tagliata e il contenimento delle bave. Nessuno di questi risultati dipende solo dall’utensile: anche fissaggio della barra, refrigerazione e parametri di taglio hanno un ruolo diretto.
Le vibrazioni in troncatura sono spesso legate allo sbalzo della lama dal portautensili, alla distanza della zona di taglio dal mandrino e alla rigidità del sistema barra-tornio: un profilo lama coerente con la sezione da tagliare riduce la tendenza a vibrare, ma non elimina il problema se il fissaggio della barra è instabile o se i parametri di taglio non sono adeguati al materiale. Il truciolo che non si spezza in modo regolare, invece, può essere un segnale che la geometria del rompitruciolo non è più coerente con il materiale attualmente in lavorazione, magari perché il lotto è cambiato senza rivedere l’utensile montato in torretta, ma va verificato insieme a parametri di taglio, refrigerazione e stato del tagliente.
Quando rivedere il troncatore in uso
Ci sono tre segnali pratici da tenere d’occhio nel ciclo di produzione: la finitura del trancio che peggiora, la precisione di lunghezza che si allontana dalla tolleranza richiesta, e le bave che aumentano lotto dopo lotto. Quando uno o più di questi indicatori si sposta senza che siano cambiati macchina o parametri, vale la pena verificare lo stato del tagliente e la coerenza della geometria con il materiale attualmente in lavorazione.
Riaffilatura dei troncatori
Il ciclo di vita di un troncatore ben progettato può comprendere la riaffilatura, quando geometria, usura e margine disponibile lo consentono, oltre alla sostituzione. IP Meccanica riaffila troncatori di propria produzione e, quando la geometria rientra nelle capacità di lavorazione, anche di altri produttori. Un troncatore riaffilato correttamente può ridurre le forze di taglio, restituire superfici più pulite e allungare la vita utile, con un possibile effetto positivo sul costo per pezzo rispetto alla sostituzione sistematica.
Il troncatore a lama non è un utensile rotativo, per cui non rientra nel servizio di bilanciatura HAIMER, riservato a portautensili, frese e altri componenti rotanti. Sul troncatore il controllo in riaffilatura riguarda invece la geometria del tagliente; la verifica dimensionale del profilo con CMM è disponibile su richiesta, non è un passaggio sistematico su ogni riaffilatura. Per un quadro più ampio sulla riaffilatura degli utensili industriali, vedi l’approfondimento dedicato.
Una nota a margine sul lessico: quando si parla di taglio “circolare” in officina, l’utensile di riferimento non è un troncatore ma una fresa da taglio circolare, un’operazione diversa su una macchina diversa rispetto alla troncatura al tornio (per approfondire, vedi le frese speciali).
Un unico interlocutore a Brescia e nel Nord Italia
Per chi lavora barre in produzioni non seriali o con mix di materiali variabile, avere progettazione, produzione e riaffilatura con lo stesso interlocutore semplifica il ciclo dell’utensile: dalla definizione del profilo su disegno al controllo dimensionale, fino alla riaffilatura quando il tagliente lo richiede. IP Meccanica ha sede a Cazzago San Martino, in provincia di Brescia, e serve clienti in tutto il Nord Italia e nel resto del paese. Per il contesto più ampio delle lavorazioni sul metallo, vedi anche la guida completa alle tecniche di produzione.
Domande frequenti
Che differenza c’è tra troncatori M35 e M42?
L’M35 ha il 5% di cobalto ed è indicato per acciai da costruzione e materiali di media durezza. L’M42 ha l’8% di cobalto, tiene meglio la durezza a caldo del tagliente ed è la scelta per acciai legati, inox e leghe più difficili da tagliare.
Cos’è la troncatura al tornio?
È l’operazione che separa il pezzo lavorato dalla barra grezza, con un utensile che avanza trasversalmente rispetto all’asse in rotazione. Avviene su torni automatici e su torni CNC con torretta portautensili.
È possibile avere un troncatore su geometria non standard?
Sì, a partire da un disegno tecnico (PDF, DXF, STEP, IGES) o da una specifica descrittiva del profilo richiesto, con analisi di fattibilità su materiali e tolleranze prima della produzione.
Il rivestimento del troncatore sostituisce la scelta del grado HSS?
No. Il rivestimento (TiCN, TiN oppure soluzioni avanzate a base silicio, CrAl, TiAl) si sceglie insieme al grado di acciaio, in funzione del materiale da tagliare e del regime di lavoro, non al suo posto.
I troncatori si possono riaffilare?
Sì. IP Meccanica riaffila troncatori di propria produzione e, quando la geometria è compatibile, anche di altri produttori. La verifica dimensionale del profilo con CMM è disponibile su richiesta.
La bilanciatura si applica anche ai troncatori a lama?
No. La bilanciatura HAIMER riguarda i componenti rotativi come portautensili e frese; il troncatore a lama non ruota, quindi non rientra in questo controllo.